Les utilisateurs du poste à souder Parkside fil fourré rencontrent régulièrement des dysfonctionnements qui compromettent la qualité de leurs travaux de soudage. Fil qui bloque, arc instable, surchauffe ou projections excessives : ces problèmes techniques perturbent les projets de bricolage et de rénovation. Cet article identifie les pannes les plus fréquentes et propose des solutions pratiques pour retrouver un soudage optimal avec votre équipement Parkside.
Comprendre le fonctionnement du poste à souder parkside fil fourré
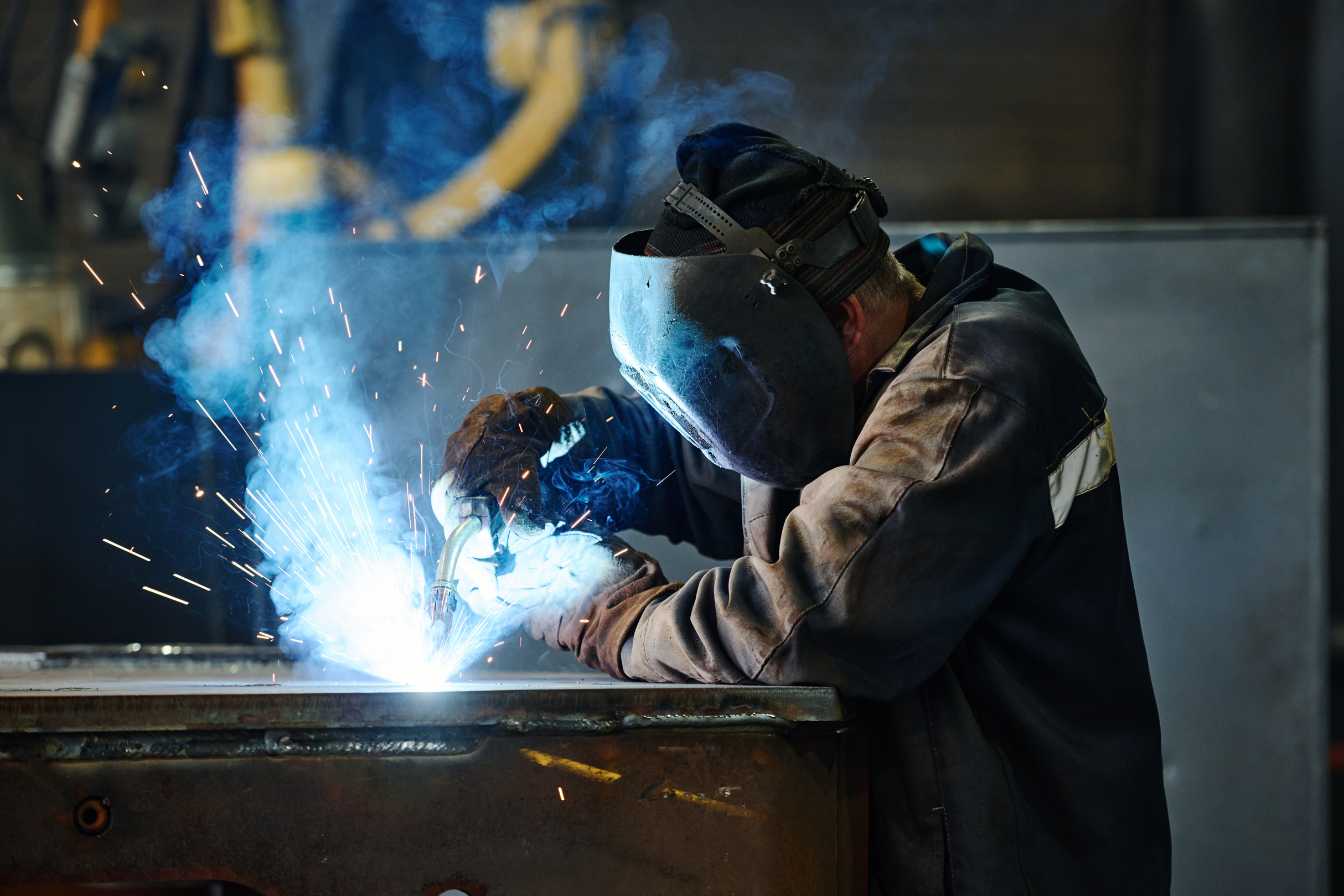
Le poste à souder Parkside fil fourré utilise un procédé MIG sans gaz de protection externe. Le fil fourré contient un flux interne qui se vaporise pendant la soudure, créant ainsi une protection gazeuse autour du bain de fusion. Cette technologie simplifie le soudage domestique en éliminant le besoin d’une bouteille de gaz.
Le système se compose de plusieurs éléments essentiels : un transformateur qui régule la tension, un dévidoir motorisé qui pousse le fil vers la torche, et un système de refroidissement. La vitesse de défilement du fil et l’intensité électrique déterminent la qualité de la soudure. Ces paramètres doivent s’adapter à l’épaisseur du métal travaillé.
Le fil fourré produit davantage de projections que le soudage MIG classique avec gaz. Cette caractéristique résulte de la combustion du flux interne. Les opérateurs doivent maintenir une distance optimale entre la torche et la pièce, généralement entre 10 et 15 mm. La compréhension de ce fonctionnement facilite le diagnostic des pannes courantes.
Problème d’alimentation et de déroulement du fil
Causes fréquentes des blocages
Le blocage du fil fourré constitue la panne la plus récurrente sur les postes Parkside. Les galets d’entraînement encrassés empêchent le fil de progresser régulièrement. Les résidus métalliques et le flux s’accumulent dans les rainures, réduisant l’adhérence. Un serrage excessif des galets déforme le fil et crée des irrégularités qui bloquent le passage dans la gaine.
La gaine guide-fil usée provoque également des frottements anormaux. Les coudes trop prononcés dans le câble de torche augmentent la résistance au défilement. Le tube contact de la torche s’obstrue progressivement avec les projections et les dépôts de flux. Cette obstruction freine le fil jusqu’à l’arrêt complet du système.
Solutions pour un défilement optimal
Le nettoyage régulier des galets d’entraînement élimine les accumulations. Une brosse métallique fine retire les dépôts dans les rainures. Le réglage de la pression des galets nécessite un équilibre : assez de force pour entraîner le fil, mais sans l’écraser. La plupart des modèles Parkside requièrent un serrage modéré, testable en tirant légèrement sur le fil.
Le remplacement de la gaine guide-fil s’impose tous les 6 à 12 mois selon l’usage. Le tube contact se nettoie avec un foret adapté ou se remplace économiquement. Le déroulement de quelques centimètres de fil avant chaque session évite les démarrages difficiles. Ces actions préventives garantissent un défilement constant et réduisent les interruptions de travail.
Surchauffe du poste à souder parkside
Signes révélateurs et causes
La surchauffe du transformateur se manifeste par une odeur caractéristique et un arrêt automatique du poste. Le témoin lumineux rouge s’allume sur certains modèles Parkside pour signaler la protection thermique. Les sessions de soudage prolongées sans pause surchargent les composants électroniques. Une ventilation insuffisante autour du boîtier accélère l’accumulation de chaleur.
Les grilles d’aération obstruées par la poussière métallique réduisent l’efficacité du refroidissement. L’utilisation d’une intensité trop élevée pour des soudures courtes sollicite excessivement le circuit. Les températures ambiantes supérieures à 35°C diminuent la capacité de dissipation thermique du poste. Le facteur de marche du modèle Parkside doit être respecté selon les spécifications du fabricant.
Prévention et gestion de la surchauffe
Le respect des temps de pause préconisés préserve la durée de vie du poste. Un facteur de marche de 35% à puissance maximale signifie 3,5 minutes de soudage pour 6,5 minutes de repos. Le positionnement du poste dans un environnement aéré favorise la circulation d’air naturelle. Le nettoyage mensuel des grilles avec un compresseur d’air maintient une ventilation optimale.
L’adaptation des réglages à l’épaisseur réelle du métal évite la surconsommation électrique. Les soudures sur tôles fines ne nécessitent pas la puissance maximale. L’ajout de pauses volontaires pendant les projets longs protège les composants. Un ventilateur d’appoint positionné près du poste accélère le refroidissement actif lors des travaux intensifs.
Qualité des soudures médiocre ou irrégulière
Défauts typiques et leurs origines
Les cordons de soudure poreux révèlent une protection gazeuse insuffisante ou un flux dégradé. Les inclusions de laitier résultent d’une vitesse de déplacement trop lente qui noie le bain de fusion. Les perforations du métal apparaissent quand l’intensité dépasse les besoins pour l’épaisseur travaillée. Les soudures bombées et irrégulières indiquent une mauvaise technique ou des paramètres inadaptés.
La rouille sur les pièces à souder compromet la fusion et crée des inclusions. Les traces d’huile ou de peinture provoquent des bulles et des projections excessives. Le maintien d’un angle inadéquat de la torche perturbe la direction du flux protecteur. La distance variable entre torche et métal génère des cordons non homogènes avec des variations d’épaisseur.
Réglages recommandés pour améliorer les soudures
Le décapage préalable des surfaces élimine les contaminants. Une brosse métallique ou un disque abrasif nettoie efficacement la zone de soudage. Le réglage de la vitesse de fil selon l’épaisseur du métal suit généralement les indications du manuel Parkside. Pour une tôle de 2mm, une vitesse moyenne et une intensité de 70-80A conviennent généralement.
L’angle de la torche doit rester constant, idéalement entre 10 et 15 degrés par rapport à la verticale. La vitesse de déplacement régulière assure une pénétration uniforme. Les soudeurs débutants pratiquent sur des chutes métalliques pour calibrer leurs mouvements. Le stockage correct du fil fourré dans un endroit sec préserve ses propriétés protectrices. Ces ajustements transforment rapidement la qualité des assemblages.
Projections excessives et arc instable
Causes techniques et solutions
Les projections métalliques abondantes résultent souvent d’une tension d’arc trop élevée. Le fil fourré génère naturellement plus de projections que le procédé MIG-MAG, mais un excès signale un déséquilibre. La polarité inversée du branchement provoque un arc violent avec des éclaboussures importantes. Le poste Parkside fonctionne généralement en courant continu avec la torche au pôle négatif.
Un tube contact usé ou de mauvaise dimension laisse passer le courant de manière irrégulière. Les variations rapides d’intensité créent des sifflements et des crépitements. Le fil oxydé ou humide réagit différemment à la chaleur, générant des instabilités. La distance excessive entre la torche et le métal rallonge l’arc et multiplie les projections.
La vérification de la polarité constitue la première étape de diagnostic. Le manuel Parkside précise le branchement correct pour le soudage fil fourré. La réduction de 10 à 15% de la tension stabilise souvent l’arc tout en maintenant une bonne pénétration. Le remplacement du tube contact par une pièce aux dimensions exactes du fil rétablit le contact électrique optimal.
L’application d’un spray anti-adhérent spécial soudure sur la buse et le tube contact limite l’accrochage des projections. Le raccourcissement de la longueur de fil en saillie à 8-10mm maximum concentre l’arc. Ces ajustements combinés réduisent drastiquement les projections et améliorent la stabilité de l’arc électrique.
Problèmes électriques et d’alimentation
Disjonctions et pannes de démarrage
Les disjonctions répétées du tableau électrique signalent une incompatibilité entre le poste et l’installation domestique. Le modèle Parkside consomme généralement 15 à 20 ampères sous 230V. Les circuits protégés par un disjoncteur de 10A ne supportent pas cette charge. Le branchement sur une rallonge sous-dimensionnée provoque des chutes de tension qui perturbent le démarrage.
Le câble d’alimentation endommagé crée des courts-circuits intermittents. Les connexions internes desserrées génèrent des résistances parasites. La prise électrique usée ne maintient pas un contact ferme avec la fiche du poste. Les surtensions du réseau endommagent les composants électroniques sensibles sans protection adéquate.
L’installation d’un disjoncteur de 20A dédié au poste à souder résout les problèmes de capacité. Le raccordement direct sur une prise murale élimine les pertes de tension des rallonges. La vérification visuelle du câble d’alimentation détecte les isolants fissurés ou les conducteurs apparents. Le remplacement immédiat des câbles défectueux prévient les accidents électriques.
L’utilisation d’un parasurtenseur protège le poste contre les variations brutales du réseau. Le contrôle de la tension réseau avec un multimètre identifie les anomalies de l’installation domestique. Ces mesures garantissent une alimentation stable et prolongent la fiabilité de l’équipement Parkside.
Oxydation et mauvaise qualité du fil fourré
L’oxydation du fil fourré dégrade progressivement ses propriétés de soudage. L’humidité atmosphérique réagit avec les composants métalliques et le flux interne. Le fil stocké dans un atelier humide développe une patine rougeâtre qui compromet la qualité des soudures. Les projections augmentent et les cordons présentent une porosité excessive avec un fil oxydé.
Le flux hygroscopique du fil fourré absorbe l’humidité ambiante. Cette absorption modifie sa composition chimique et réduit son efficacité protectrice. Les bobines entamées laissées à l’air libre se détériorent en quelques semaines dans un environnement humide. Les fils de faible qualité contiennent des impuretés qui génèrent des défauts de soudure même neufs.
Le stockage du fil dans un récipient hermétique avec un sachet déshydratant préserve ses qualités. Les bobines inutilisées restent dans leur emballage d’origine scellé. L’achat de fil fourré auprès de fournisseurs reconnus garantit une composition conforme aux normes. Le remplacement du fil après plusieurs mois d’inactivité élimine les problèmes liés à la dégradation.
L’inspection visuelle du fil avant usage détecte les traces d’oxydation. Un fil propre présente un éclat métallique uniforme sans taches brunes. Le passage d’un chiffon sec sur le fil retire les poussières superficielles. Ces précautions simples maintiennent la qualité constante des soudures avec le poste Parkside.
Questions fréquentes sur le poste à souder parkside fil fourré
Pourquoi mon fil fourré bloque-t-il dans mon poste à souder parkside ?
Le blocage résulte généralement de galets d’entraînement encrassés, d’un serrage excessif qui déforme le fil, ou d’un tube contact obstrué. Nettoyez régulièrement les galets avec une brosse métallique et ajustez la pression pour un défilement optimal.
Comment éviter la surchauffe de mon poste à souder parkside fil fourré ?
Respectez le facteur de marche de 35% à puissance maximale (3,5 minutes de soudage pour 6,5 minutes de repos). Nettoyez mensuellement les grilles d’aération et placez le poste dans un environnement bien ventilé.
Quels réglages amélioreront la qualité de mes soudures avec fil fourré ?
Décapez les surfaces avant soudage, maintenez un angle de torche constant de 10-15 degrés, et ajustez l’intensité selon l’épaisseur du métal. Pour une tôle de 2mm, utilisez généralement 70-80A avec vitesse de fil moyenne.
Pourquoi mon poste à souder parkside provoque-t-il des disjonctions répétées ?
Les disjonctions signalent une incompatibilité entre la consommation du poste (15-20A) et votre installation électrique. Installez un disjoncteur dédié de 20A et branchez directement le poste sans rallonge sous-dimensionnée.
Comment conserver correctement le fil fourré pour éviter l’oxydation ?
Stockez le fil dans un récipient hermétique avec un sachet déshydratant. Conservez les bobines inutilisées dans leur emballage scellé. L’humidité dégrade le flux interne et provoque porosité excessive et projections accrues.
Quelle est la différence entre soudage mig avec gaz et fil fourré ?
Le fil fourré contient un flux interne qui crée la protection gazeuse, éliminant le besoin d’une bouteille de gaz externe. Cependant, il génère naturellement plus de projections métalliques que le soudage MIG classique avec gaz de protection.